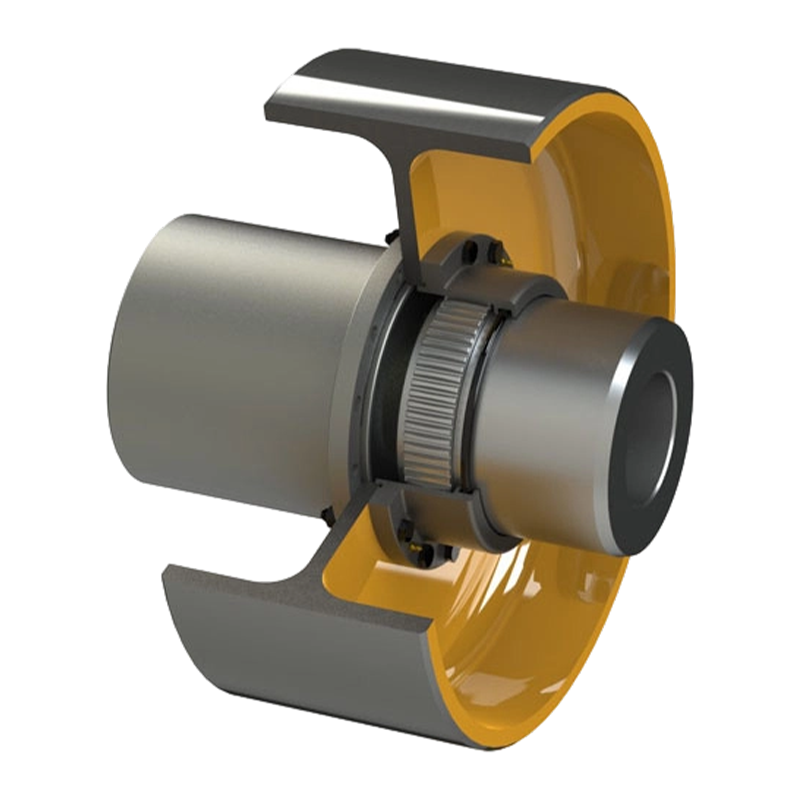
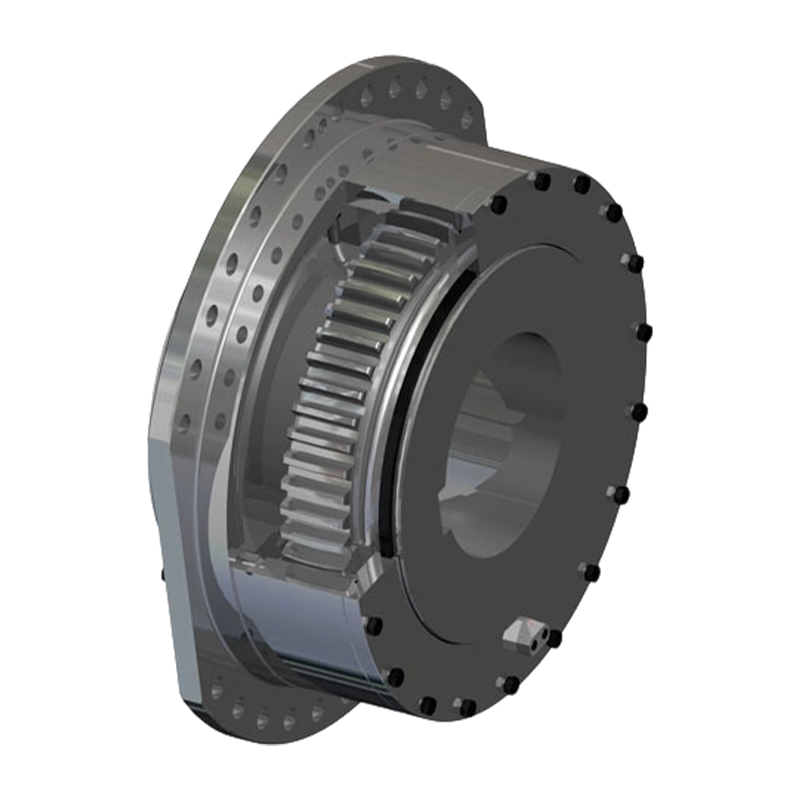
Plánovač údržby v ocelárně má tři nabídky pro výměnnou spojku ozubeného kola bubnu na pohonu výběhového stolu. Vše...
READ MORE
Jaké jsou kritické faktory pro výběr správných průmyslových spojek
Admin 2026-08-19Průmyslové spojky: Definitivní technická encyklopedie – klasifikace, dimenzování, prevence poruch a řízení životního cyklu
průmyslové spojky jsou přesná mechanická rozhraní, která podporují prakticky každý rotační strojní systém v těžkém průmyslu. Od pohonů multimegawattových větrných turbín až po vysokorychlostní CNC vřetena, průmyslové spojky provádět kritické úkoly přenosu točivého momentu, přizpůsobení geometrické nesouososti, tlumení torzních vibrací a odpojení přetížení. Tento článek čerpá z principů mechanického návrhu, vědy o materiálech a analýzy poruch v terénu, aby poskytl systematický výklad průmyslové spojky – jejich technické klasifikace, metodologie kvantitativního dimenzování, normy pro instalaci a údržbu a běžné způsoby poruch. Je zamýšlen jako technická reference pro konstruktéry pohonných systémů, inženýry spolehlivosti a specialisty na nákup.
1. Dvě široké kategorie průmyslových spojek a jejich mechanická podstata
Tuhé spojky – Systémy omezení s nulovým posunem
Pevné spojky neumožňují žádný relativní pohyb mezi hnacím a hnaným hřídelem. Spoléhají na vysoce přesné obrobené povrchy (např. jemně soustružené průměry a broušené čelní plochy) a přesně osazené pera nebo kuželové kolíky k dosažení pevného spojení. Jejich torzní tuhost je teoreticky nekonečná a přináší nulovou vůli – díky čemuž jsou ideální pro aplikace, které vyžadují absolutní synchronizaci, jako jsou mechanismy soutisku nebo indexovací pohony souřadnicových vyvrtávaček. Typické tuhé typy zahrnují objímkové spojky (s přesahem nebo kuželovými pouzdry), přírubové spojky (používající vystružené šrouby pro přenos točivého momentu) a svěrné spojky (které přenášejí krouticí moment radiálním třením). Nicméně Achillova pata je tuhá průmyslové spojky je jejich extrémní citlivost na nesouosost instalace: jakmile chyba souososti překročí 0,02 mm, výsledné dodatečné ohybové momenty přetíží ložiska, což způsobí přehřátí a v závažných případech i únavový lom hlavního hřídele. Proto jsou hřídele vybaveny tuhými spojky požadovat laserové vyrovnání za studena i za tepla, s pravidelným sledováním sedání základů.
Pružné spojky – elastické kompenzační systémy
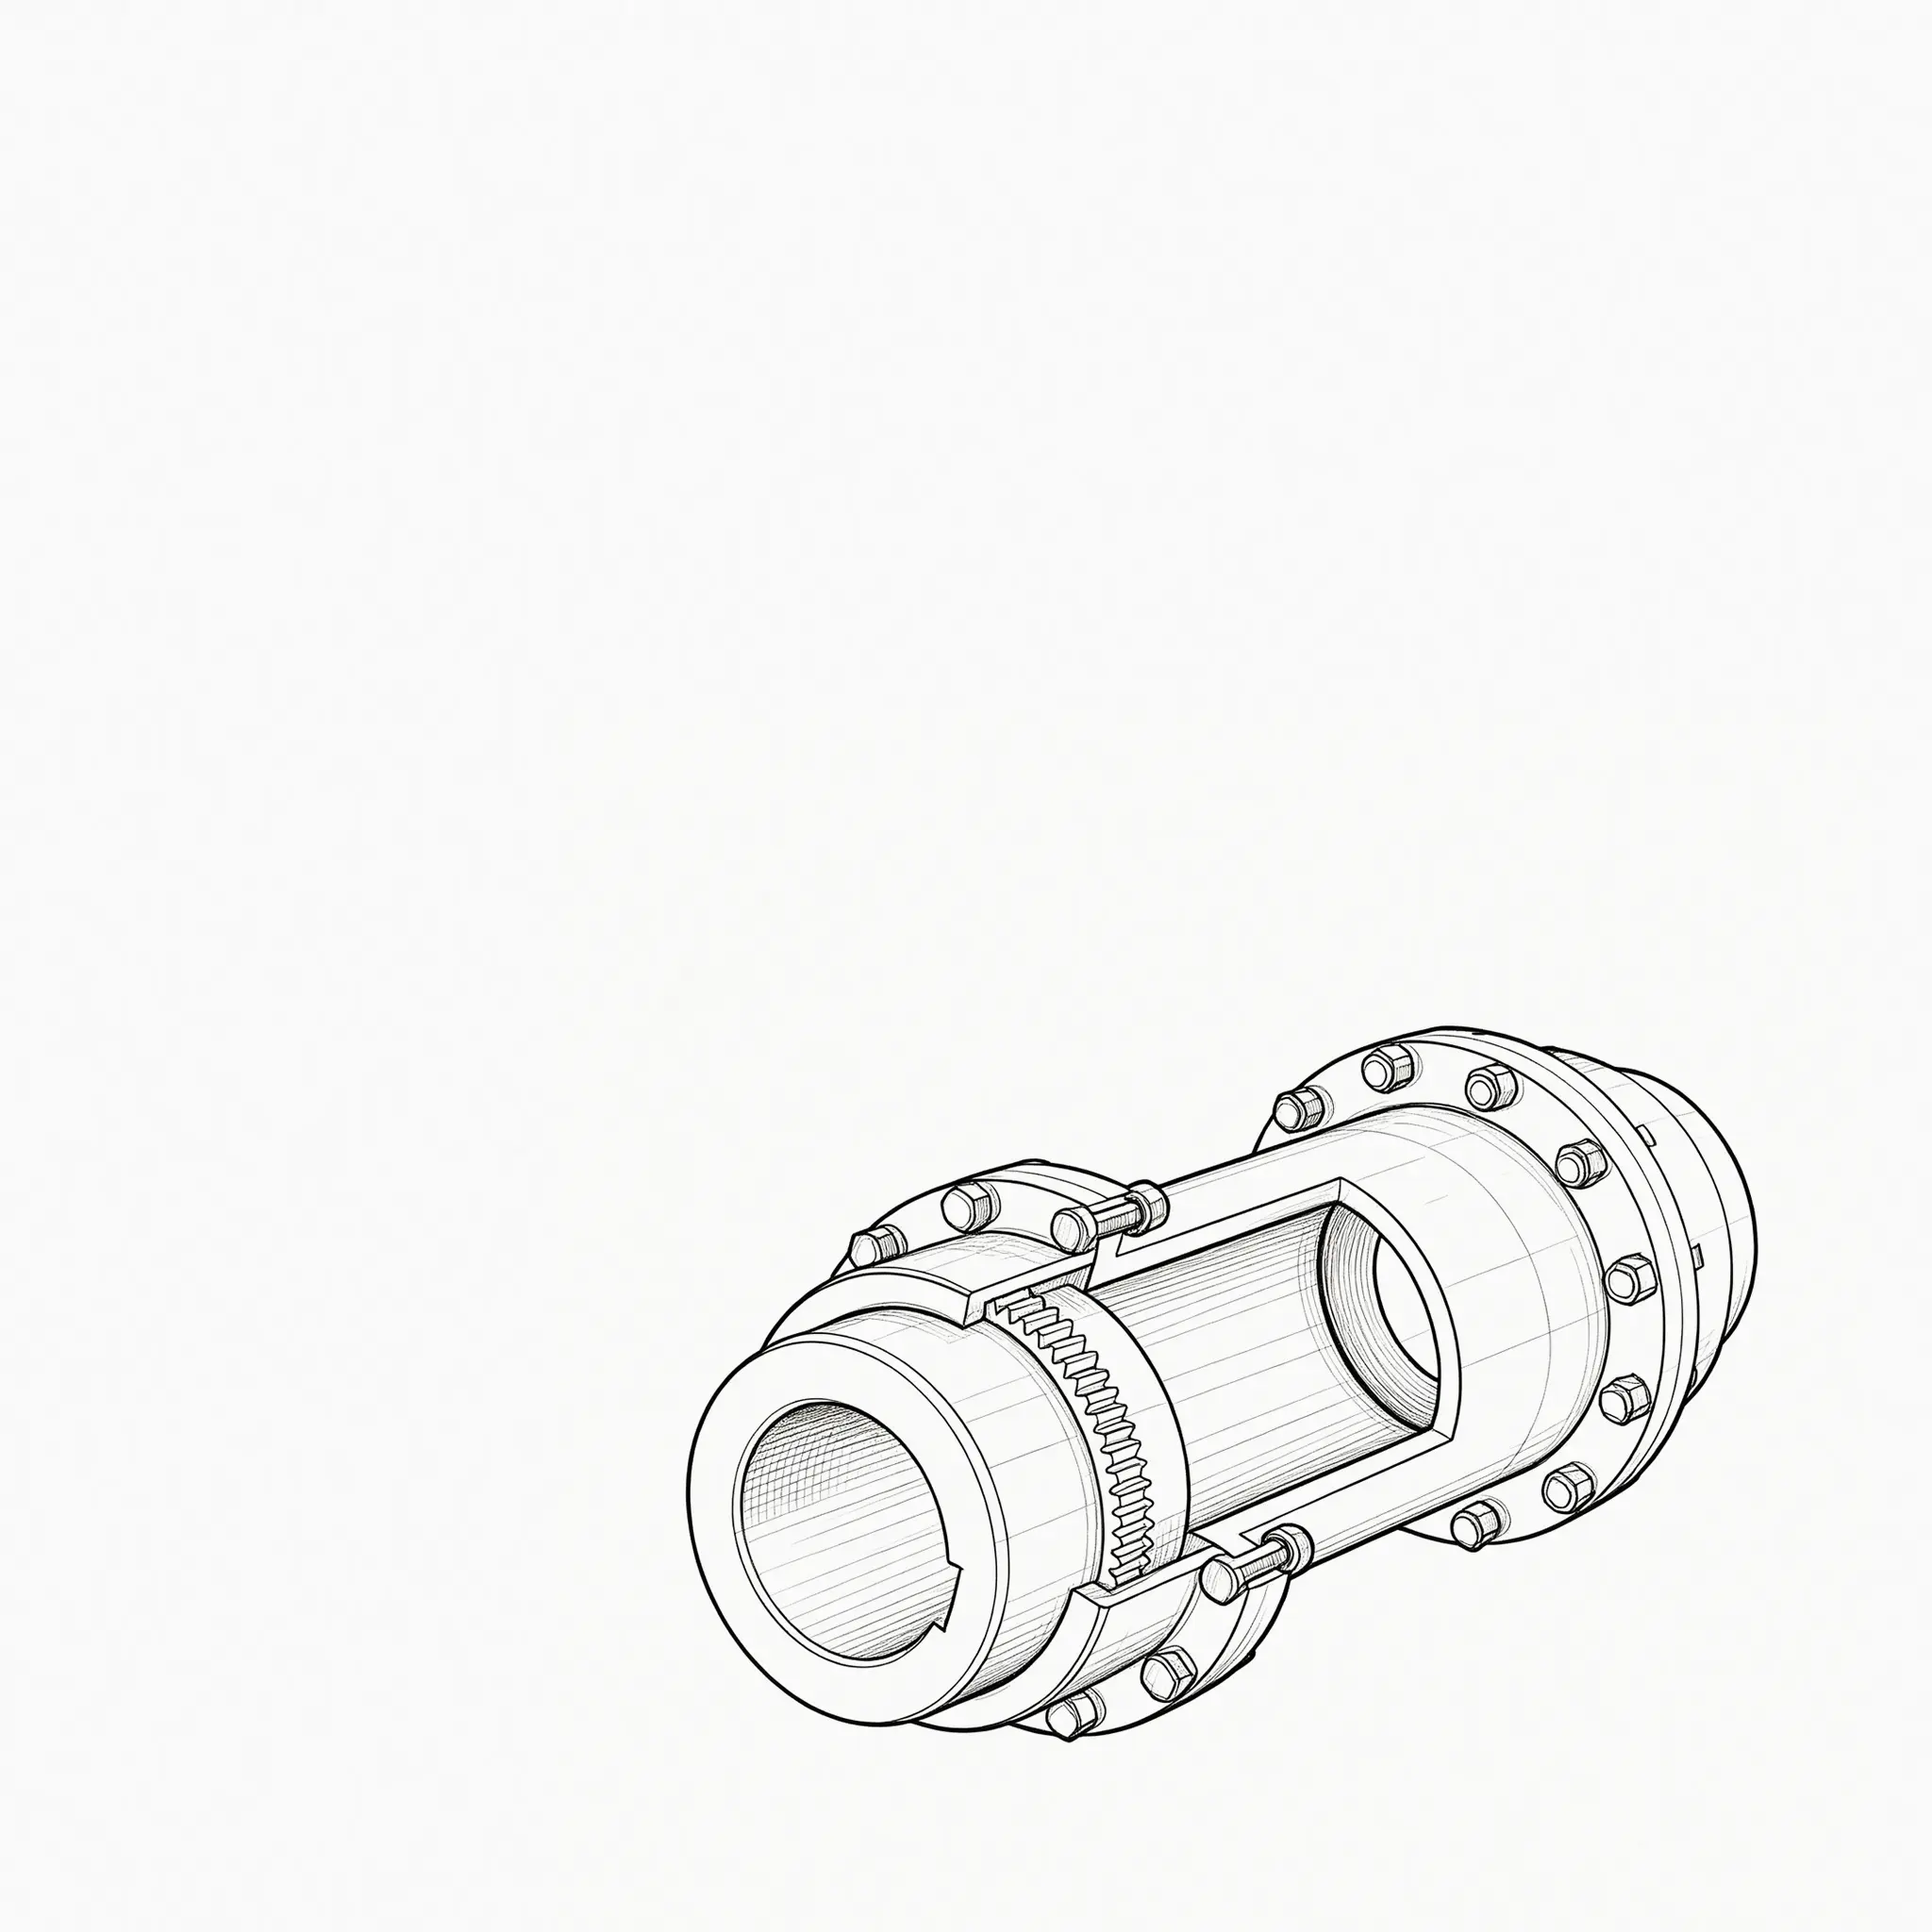
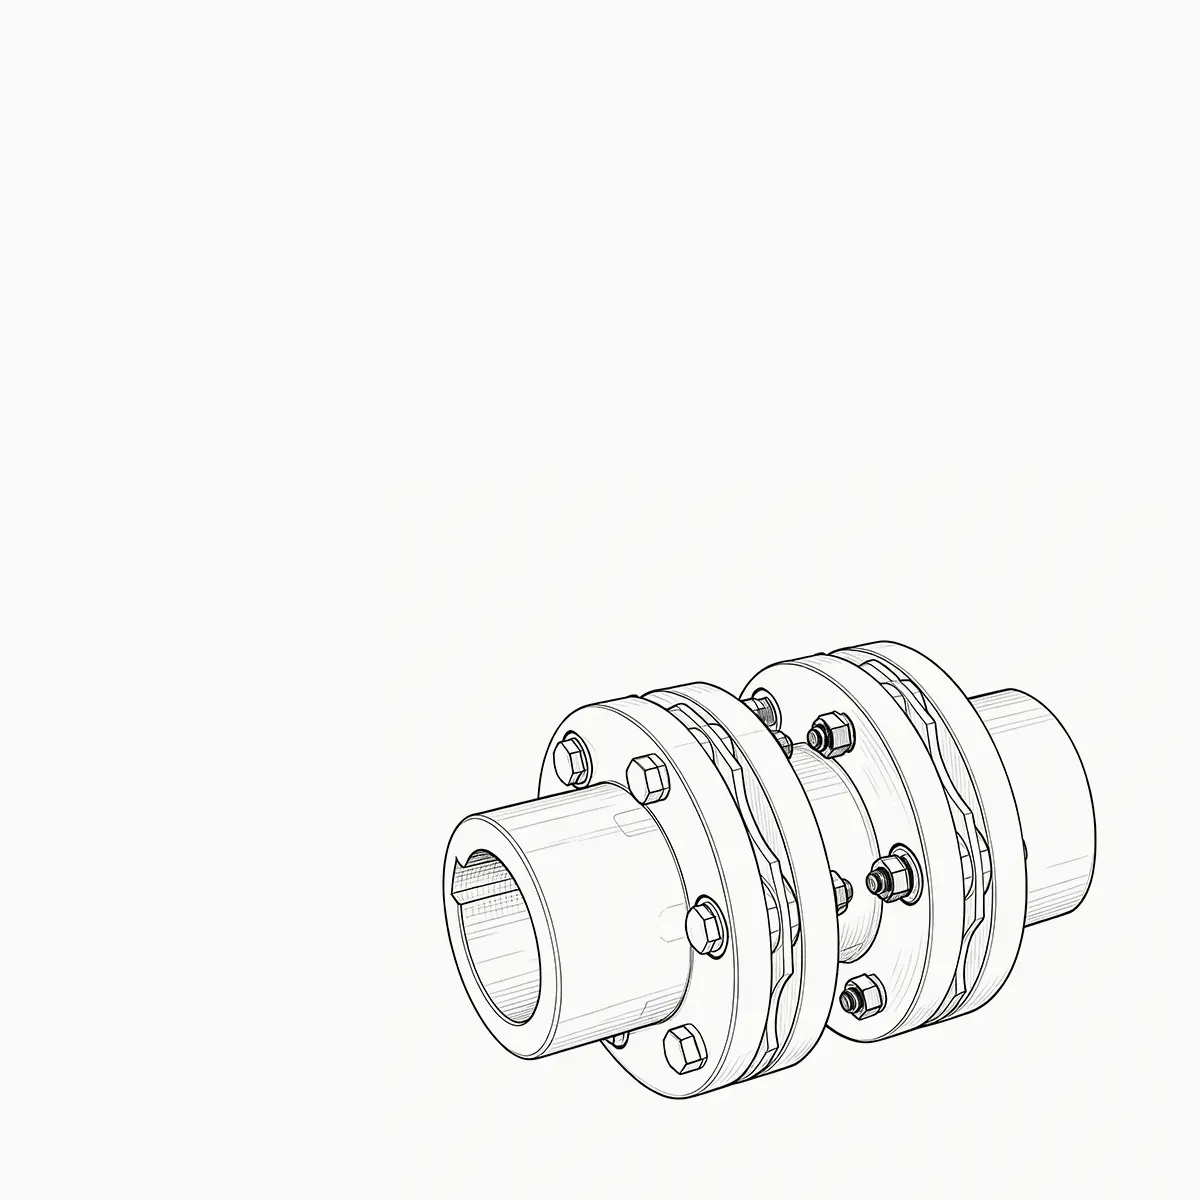
Pružné spojky obsahují elastické prvky (kovové membrány, vlnovce, hadovité pružiny nebo pryžové/polyuretanové komponenty) nebo geometrické kompenzační struktury (vůle zubů v ozubených spojkách), které aktivně absorbují radiální, axiální a úhlové posuny hřídele. Jejich mechanické chování lze modelovat jako systém pružinových tlumičů s definovanými koeficienty tuhosti a tlumení. Flexibilní spojky nejenže drasticky snižují dodatečná zatížení ložisek způsobená nesouosostí, ale také účinně izolují kolísání točivého momentu od hnacích motorů (motorů nebo elektromotorů) a chrání následné citlivé zařízení. Podle elastického materiálu se dělí na kovové pružné typy (disk, membrána, ozubené kolo a mřížka) a elastomerní typy (čelisť, pneumatika a čep-pouzdro). Kovové pružné spojky nabízejí širokou teplotní toleranci (-50 °C až 280 °C) a vysokou nosnost, ale konstrukce převodů a mřížek vyžadují pravidelné mazání; Elastomerní typy jsou jednoduché, nevyžadují údržbu a vykazují vysoké poměry tlumení (0,08–0,20), avšak jejich teplotní a olejová odolnost je omezena vlastnostmi polymeru, takže jsou vhodnější pro čerpadla, ventilátory a kompresory pro běžné použití. Průmyslová data naznačují, že za stejných provozních podmínek je vybrán vhodný flexibilní průmyslové spojky lze prodloužit L 10 životnost ložisek o 35 % až 70 % – představuje nákladově nejefektivnější vylepšení spolehlivosti pro jakékoli hnací ústrojí.
2. Komplexní srovnání výkonu deseti běžných typů průmyslových spojek (matice pro výběr inženýrství)
| Typ | Radiální (mm) | Axiální (mm) | Úhlový (°) | Poměr tlumení | Mazání | Maximální rychlost (ot./min.) |
| Objímka (pevná) | 0 | 0 | 0 | ≈0 | žádný | ≤3 000 |
| Příruba (pevná) | 0 | 0 | 0 | ≈0 | žádný | ≤2 500 |
| Výbava (flexibilní) | ±0,6 | ±3,5 | ±1,5 | 0,03–0,05 | Namazat | ≤6 000 |
| Disk (flexibilní) | ±0,4 | ±2,5 | ±1,0 | 0,04–0,08 | žádný | ≤ 15 000 |
| Měchy (flexibilní) | ±0,3 | ±2,0 | ±1,5 | 0,05–0,10 | žádný | ≤ 30 000 |
| Čelisti (elastomerní) | ±0,6 | ±3,5 | ±2,0 | 0,10–0,20 | žádný | ≤ 8 000 |
| Pneumatika (elastomerní) | ±1,0 | ±4,0 | ±2,5 | 0,15–0,25 | žádný | ≤5 000 |
| Mřížka (flexibilní) | ±0,8 | ±3,0 | ±1,8 | 0,12–0,18 | Namazat | ≤7 000 |
Poznámka: Hodnoty tolerance jsou typické pro standardní velikosti; přesná čísla naleznete v jednotlivých technických listech.
3. Čtyři hlavní inženýrské mise průmyslových spojek
Mise 1: Efektivní přenos vysokého točivého momentu a vysokého výkonu
Primární povinností průmyslové spojky je přenos mechanického točivého momentu z hlavního pohonu (elektromotor, dieselový motor nebo parní turbína) na poháněný stroj (čerpadlo, kompresor, ventilátor nebo válcovací stolice) s minimálními ztrátami. Během provozu musí spojka vydržet jak ustálené zatížení, tak přechodné špičky točivého momentu. Například v hrubovací válcovně oceli mohou špičkové krouticí momenty dosáhnout 4–6násobku jmenovité hodnoty – typ ozubeného kola nebo mřížky průmyslové spojky díky vysoké meze kluzu a odolnosti proti nárazu zajišťují nepřerušovaný tok energie. Účinnost přenosu přímo ovlivňuje spotřebu energie; tuhé spojky mohou dosáhnout účinnosti >99,9 %, zatímco flexibilní typy se díky vnitřnímu tlumení a tření pohybují v rozmezí od 98 % do 99,5 %, což lze optimalizovat pomocí profilu zubu nebo konstrukce tloušťky membrány.
Mise 2: Kompenzace vícerozměrného nesouososti
Absolutní zarovnání je v reálném světě nedosažitelné. Sedání základů, namáhání potrubí, tepelná roztažnost a opotřebení ložisek, to vše zavádí radiální, axiální a úhlové posuny mezi hřídelemi. Bez kompenzace tyto posuny generují destruktivní omezující síly, které přetěžují ložiska. Flexibilní průmyslové spojky absorbovat tyto pohyby prostřednictvím elastické deformace nebo relativního klouzání. Například kovová membrána kotoučové spojky se ohýbá při axiálním tahu/kompresi, aby umožnila axiální plovoucí ±2,5 mm, zatímco její svinutý tvar pojme radiální chybu ±0,4 mm. Tato schopnost chrání ložiska a zabraňuje ohybové únavě hlavního hřídele – kritický faktor pro prodloužení životnosti celého hnacího ústrojí.
Mise 3: Torzní vibrace a tlumení rázové zátěže
Impulzy spalování spalovacího motoru, harmonické momenty elektromotoru a nárazové zatížení drtičů, to vše vyvolává torzní oscilace v hnacím ústrojí. Pokud nejsou tyto oscilace zaškrtnuty, způsobí prohloubení zubů ozubených kol, opotřebení drážkování nebo dokonce zlomení hřídele. Vysoce tlumící průmyslové spojky (elastomerní a mřížkové typy) přeměňují rázovou energii na teplo vnitřním třením. Ztrátový faktor pryžových nebo polyuretanových prvků může dosáhnout 0,10–0,25, což účinně snižuje faktory dynamického zesílení. Pro aplikace s častými cykly start-stop nebo reverzace (např. jeřábové kladkostroje), výběr vysokého tlumení spojka výrazně vyhlazuje provoz a snižuje špičkové namáhání.
Mise 4: Bezpečnostní odpojení při přetížení
Jisté průmyslové spojky integrují funkce omezující krouticí moment, fungující jako slabý článek hnacího řetězce. Když se poháněný stroj zasekne nebo zastaví, což způsobí překročení točivého momentu nad předem nastavenou prahovou hodnotu, střižné čepy se zlomí nebo se odpojí kuličkové aretační mechanismy, což okamžitě přeruší přenos síly. Tato bezpečnostní funkce chrání drahé motory a převodovky před katastrofálním poškozením. Spojky se smykovými čepy nabízejí přesnost vypnutí ±5 % nastaveného krouticího momentu s dobou odezvy v milisekundách a jsou široce používány u šnekových dopravníků, korečkových elevátorů a míchadel – nízkonákladová, ale vysoce spolehlivá strategie ochrany.
4. Inženýrská terminologie: spojka vs. spojka – kritický rozdíl
Spojka
Při mechanickém přenosu síly a spojka je přesná součást určená ke spojení dvou rotujících hřídelí za účelem přenosu točivého momentu a pohybu. Vyhovuje zavedeným standardům rozhraní (válcové nebo kuželové hřídele, paralelní nebo evolventní drážkování) a jeho výkonnostní parametry (jmenovitý krouticí moment, únavová pevnost, moment setrvačnosti, kritické otáčky) jsou přísně vypočítávány. Spojení může být trvalé (pevné spojky usazené za tepla) nebo rozebíratelné (přírubové typy). Tento termín je přesně definován v mezinárodních standardech, jako je ISO 14691 a AGMA 9000.
Spojka
Spojka je širší, mezioborový pojem. V kapalinovém pohonu označuje rychloupínací hydraulické konektory; v elektronice se to týká optických nebo RF vazebních členů; i ve strojírenství, spojka může odkazovat na rychlospojková zařízení nebo táhla nepřenášející krouticí moment (např. spojky oje). Použití „spojky“ v nákupním nebo projektovém dokumentu tedy riskuje nejednoznačnost. Pro přenos síly rotačním hřídelem je správný a jednoznačný termín spojka – proto všechny směrodatné katalogy produktů klasifikují tato zařízení pod „průmyslové spojky“.
5. Šestikrokový postup výběru s vypracovaným příkladem a srovnávací tabulkou
Správný výběr průmyslové spojky je základním kamenem dlouhodobé spolehlivosti. Standardní postup se skládá ze šesti kroků, které jsou zde ilustrovány úplným numerickým příkladem.
- Krok 1: Určete výkon a rychlost řidiče (P m , n m ) z typového štítku motoru nebo požadavku na poháněný stroj.
- Krok 2: Vypočítejte jmenovitý točivý moment T N = 9550 x P/n (N·m).
- Krok 3: Stanovte provozní faktor K na základě typu zatížení (rovnoměrné, střední ráz, silný ráz) a denních provozních hodin (typicky 1,0–2,5).
- Krok 4: Vypočítejte korigovaný točivý moment T D = T N × K. Jmenovitý moment T vybrané spojky R ≥ T D .
- Krok 5: Ověřte rozměry díry a drážky pro pero podle průměrů hřídele a norem pro pero (GB/T 1095 nebo ANSI B17.1).
- Krok 6: Zkontrolujte kritickou rychlost – u vysokorychlostních aplikací se ujistěte, že boční kritická rychlost spojky je alespoň 15 % mimo provozní rozsah.
Zpracovaný příklad:
Odstředivé čerpadlo je poháněno motorem o výkonu 160 kW při 1480 ot./min. Zatížení je střední ráz (K=1,75), okolní teplota 40°C (elastomerové spojky vyžadují teplotní korekci 0,95).
T N = 9550 × 160 / 1480 ≈ 1032 N·m
T D = 1032 × 1,75 / 0,95 ≈ 1901 N·m
Vyberte si proto elastomer průmyslové spojky s jmenovitým točivým momentem ≥1901 N·m a ověřte, že průměr hřídele (φ65 mm, šířka pera 18 mm) je v rozsahu vrtání spojky.
Typické servisní faktory K
- Rovnoměrné zatížení (ventilátory, lehké dopravníky): 1,0–1,2
- Střední ráz (odstředivá čerpadla, kompresory): 1,3–1,7
- Silný ráz (drtiče, válcovny): 1,8–2,5
- Časté reverzace (jeřáby, navijáky): 2,0–3,0
Odlehčení vlivem teploty: u elastomerních typů snižte hodnocení o 0,5 % na °C nad 80 °C; kovové typy nevyžadují žádnou korekci.
Kvalitativní srovnání hustoty točivého momentu a kapacity nesouososti napříč typy spojek
Hustota točivého momentu (vysoká → nízká) vs schopnost vychýlení (nízká → vysoká)
Kvalitativní vyjádření – přesné hodnoty najdete v údajích výrobce
6. Kritické materiály a pokročilé výrobní procesy pro průmyslové spojky
Legované konstrukční oceli
Třídy jako 40Cr, 42CrMo a 34CrNiMo6 jsou kaleny a temperovány, aby se dosáhlo jemné rovnováhy mezi pevností a houževnatostí (UTS 900–1100 MPa). Jsou široce používány pro ozubené spojovací kroužky a příruby, které odolávají kontaktní únavě a ohýbání zubů.
Nerezové a žáruvzdorné oceli
Pro offshore, chemické a potravinářské aplikace poskytuje nerezová ocel 304 nebo 316L vynikající odolnost proti korozi. U vysokoteplotních turbínových spojek si precipitační kalení jako 17‑4PH udržují mez kluzu až do 450 °C.
Vysoce výkonné elastomery
Čelistní spojky jsou obvykle lisovány z polyuretanu (PU) nebo nitrilové pryže (NBR). PU nabízí vynikající odolnost proti oděru a roztržení (80–95 Shore A), zatímco NBR je odolný vůči oleji, takže je ideální pro hydraulické pohony čerpadel. Vstřikování nebo lisování řídí tlumicí vlastnosti.
Povrchové kalení
Nauhličování a kalení zubů převodovky na 58–62 HRC zvyšuje odolnost proti oděru při zachování houževnatého jádra. Fosfátové nebo MoS₂ povlaky snižují tření při vloupání, zejména pro průmyslové spojky pracující pod mezním mazáním.
7. Normy zarovnání instalace a plány údržby
Požadavky na přesné vyrovnání
Při použití laserových zaměřovacích nástrojů pro univerzální zařízení pod 3000 ot./min by radiální vychýlení mělo být ≤0,05 mm a úhlové ≤0,05 mm/100 mm. U vysokootáčkových lopatkových strojů (>10 000 ot./min) se tyto hodnoty zpřísní na 0,02 mm a 0,02 mm/100 mm. Každé zvýšení nesouososti o 0,1 mm může zvýšit zatížení ložiska o 15–20 %. U vlaků s teplým chodem (např. parní turbíny) je třeba vypočítat předofsety nastavené za studena, aby se přizpůsobily tepelnému růstu a zajistily správné vyrovnání při provozní teplotě.
Mazání a pravidelná údržba
Pro převodové a mřížkové spojky mazané tukem použijte EP (extrémní tlak) mazivo na bázi lithia (NLGI #2). Naplňte na 70–80 % objemu dutiny – přeplnění způsobuje stloukání tepla. Za normálních podmínek promažte každých 2 000 hodin nebo 3 měsíce; při zvýšených teplotách (>80°C) nebo vysoké vlhkosti zkraťte na měsíční intervaly. Každých šest měsíců znovu utáhněte šroubové spoje kalibrovaným klíčem, abyste zabránili uvolnění. U elastomerních typů čtvrtletně kontrolujte vložku, zda nevykazuje praskliny, bobtnání nebo změnu tvrdosti >5 Shore A – vyměňte ji, pokud ji zjistíte.
8. Režimy poruch v terénu – diagnostika a náprava
Závada: Opotřebení zubů spojky ozubených kol a důlky
Hlavní příčina: Nedostatek nebo degradace maziva v kombinaci s úhlovou nesouosostí přesahující 1,5° vede k namáhání hran a kontaktnímu namáhání nad mez únosnosti (σ H ). Náprava: Přejděte na syntetické EP mazivo, znovu vyrovnejte na ≤1,0° a ověřte, že tvrdost zubů odpovídá konstrukční specifikaci.
Porucha: Zlomení membrány spojky kotouče
Hlavní příčina: Vysokocyklová únava z rezonančního provozu (otáčky blízké kritické hodnotě) nebo nadměrné axiální předpětí (>±3 mm). Náprava: Proveďte analýzu torzních vibrací, upravte provozní rychlost nebo vyberte tužší membránu; resetujte axiální rozteč za studena se správným tepelným přídavkem.
Selhání: Přehřátí a roztavení čelisti
Hlavní příčina: Polyuretan měkne nad 120°C v důsledku opakovaného přetěžování, špatné ventilace nebo chemického napadení olejem. Náprava: Upgradujte na Hytrel® (možnost 150 °C), přidejte chladicí štěrbiny v krytu nebo přejděte na NBR, pokud je přítomna olejová mlha.
9. Systémová nepostradatelnost průmyslových spojek v moderních hnacích ústrojích
Z hlediska systémové dynamiky průmyslové spojky jsou mnohem víc než pouhé konektory – fungují jako „mechanická pojistka“ a „dynamický filtr“ rotačního strojního systému. Jejich nenahraditelnost pramení ze tří dimenzí:
- Oddělení: Umožňují nezávislé umístění motoru a poháněného stroje a poskytují volnost návrhu pro uspořádání, instalaci a údržbu – což je nemožné u pevných integrovaných konstrukcí.
- Ekonomická efektivita: Centralizací kompenzace nesouososti a absorpce vibrací ve spojce, ložisku, těsnění a výrobních tolerancích ozubených kol lze snížit výrobní tolerance a dosáhnout stejné životnosti systému při nižších nákladech. Data ukazují, že pro identické životní cíle jsou systémy vybaveny vysoce kvalitními flexibilními spojky může snížit celkové výrobní náklady o 12–18 %.
- Bezpečnost: Chráněno proti přetížení průmyslové spojky jsou poslední linií obrany proti katastrofálnímu poškození zařízení. Pokud u důlních drtičů dojde k nárazu nebo zablokování bez včasného odpojení, selhání rotoru motoru nebo prasknutí skříně převodovky může vést k obrovským finančním ztrátám a bezpečnostním rizikům.
v důsledku toho průmyslové spojky představují optimální řešení ověřené staletími průmyslové praxe a jejich technická hodnota je kodifikována v každé hlavní příručce strojního designu a inženýrské normě.
>75 %
selhání průmyslových pohonů souvisí s nesprávným výběrem nebo údržbou spojky
Správný výběr může zvýšit MTBF systému 2–3×
10. Klíčové ukazatele výkonu a pokročilé vlastnosti průmyslových spojek
500 kN·m
Maximální kapacita točivého momentu pro jednu jednotku (typ převodovky pro velké zatížení)
±0,5°~±3°
Rozsah schopnosti úhlového vychýlení (elastomerní a kovové typy)
30 000 ot./min
Maximální přípustné otáčky pro přesné vlnovcové spojky
-50 °C až 280 °C
Široký teplotní rozsah pro celokovové pružné spojky
<0,01°
Torzní vůle – téměř nulová pro přesné kotoučové spojky, ideální pro servořízení
Tyto výkonové řady pokrývají vše od mikropřesných pohonů až po náročné těžební aplikace. Pro přizpůsobení specifické pro aplikaci průmyslové spojky řešení, lze provést další analýzu dynamiky rotoru a validaci FEA.
Technické řešení: Holistický pohled od výběru po službu v terénu
Výběr průmyslové spojky není pouhým vyhledáváním v tabulce – vyžaduje analýzu na úrovni systému zahrnující spektrum zátěže, instalační prostor, ekologickou kompatibilitu a náklady životního cyklu. Inženýři by měli včas definovat dynamické charakteristiky měniče (rozběhový moment, brzdný moment, frekvence rázů) a vytvořit dostatečnou rezervu pro nesouosost a teplotní nárůst. V terénu režim prediktivní údržby založený na monitorování vibrací a analýze maziv minimalizuje neplánované prostoje. Pamatujte: dobře zvolené průmyslové spojky by měl vydržet tak dlouho, dokud není interval generální opravy zařízení, které připojuje – to je konečné měřítko úspěchu výběru.
Chcete-li získat podrobné instalační výkresy, zprávy o analýze konečných prvků nebo případové studie torzních vibrací, sledujte náš technický kanál nebo kontaktujte přímo náš technický tým ohledně vašeho průmyslové spojky požadavky.
PREV: Proč je membránová spojka vhodnější než ozubená spojka pro vysokorychlostní turbosoustrojí?DALŠÍ: Ozubená spojka vs. Ozubená spojka bubnu: Vysvětlení klíčových rozdílů
Buďte první, kdo se to dozví
Chcete-li získat exkluzivní nabídky a nejnovější nabídky, zaregistrujte se zadáním své e-mailové adresy níže.
Související produkty
Novinky
-
-
Spojka selže ve 2:10 ráno na kontinuální výrobní lince. Hnací ústrojí se zastaví, zazní alarmy a každá minuta neči...
READ MORE -
Dvě cenové nabídky na stejnou náhradní ozubenou spojku: 1 850 USD v jednom obchodě a 2 600 USD v jiném. Oba slibuj...
READ MORE -
Když monitor vibrací spustí alarm, váš kompresorový vlak běží rychlostí 9 800 ot./min. První komponent, který váš ...
READ MORE -
Rotační zařízení Engineering Proč membránová spojka vítězí ve vysokorychlostních turbostrojích Bližší ...
READ MORE -
Kupující zařízení v ocelárně jednou porovnal spojku podle průměru hřídele a katalogového točivého momentu. O šest ...
READ MORE
O NÁS
PRODUKTY
KONTAKTUJTE NÁS
- Phone: +86-18652865511
- Email: sales@ohmach.com
- Address: č. 1, těžařská rozvojová zóna, Zhenjiang, Jiangsu, Čína
autorská práva © Zhenjiang Orienthold Machinery Co., Ltd. Všechna práva vyhrazena.
 Výrobci průmyslových hřídelových spojek na zakázku